


ดูบทความ
ดูบทความปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม สาเหตุเกิดจากอะไร พร้อมวิธีล้างรอยไหม้ดำให้เนียนใส
ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม สาเหตุเกิดจากอะไร พร้อมวิธีล้างรอยไหม้ดำให้เนียนใส
หมวดหมู่:
อัพเดทข่าววงการสแตนเลสและวัสดุก่อสร้าง
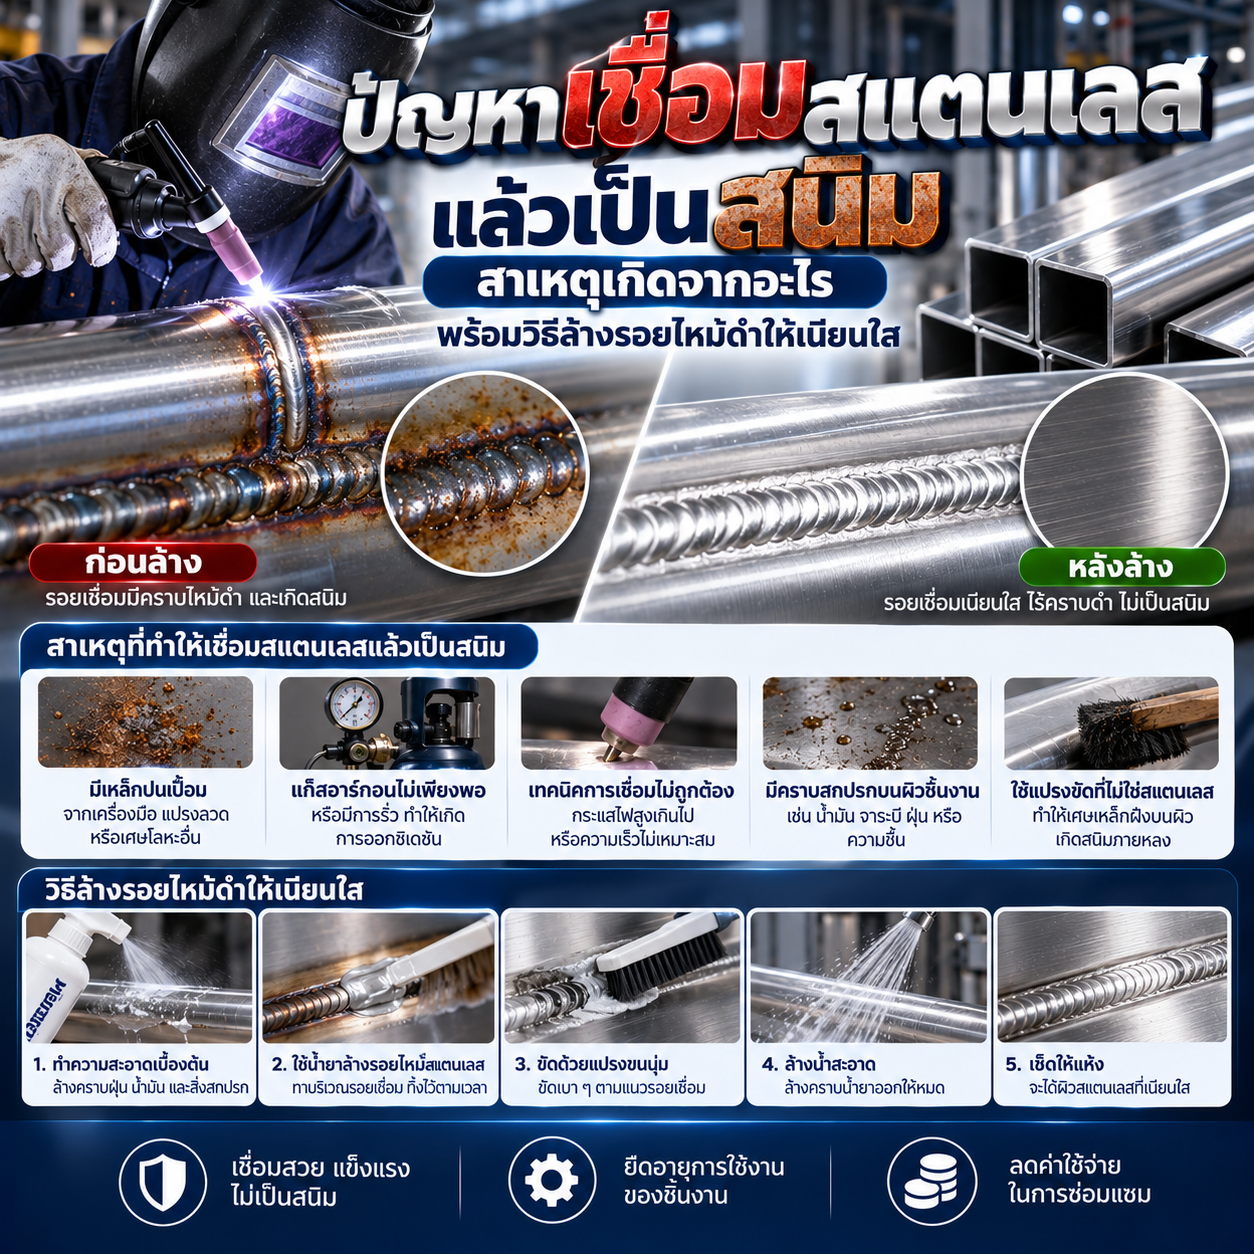
เจาะลึก ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม สาเหตุเกิดจากอะไร พร้อมวิธีแก้ไขและฟื้นฟูผิวอย่างถูกวิธี
หนึ่งในข้อสงสัยและข้อผิดพลาดที่พบบ่อยที่สุดในงานช่างประกอบโลหะ คือการนำท่อหรือแผ่นสแตนเลสเกรดคุณภาพสูงมาเชื่อมประกอบ แต่เมื่อผ่านไปไม่กี่สัปดาห์กลับพบว่าบริเวณแนวเชื่อมและพื้นที่ข้างเคียงเกิดคราบสีส้มหรือจุดสนิมขึ้นอย่างชัดเจน ซึ่ง ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม ไม่ได้เกิดจากเนื้อสแตนเลสปลอมเสมอไป แต่มักเกิดจากพฤติกรรมความร้อนและปฏิกิริยาเคมีระหว่างกระบวนการเชื่อมที่ทำลายเกราะป้องกันสนิมของโลหะ
สาเหตุทางโลหะวิทยาที่ทำให้เกิด ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม
โดยธรรมชาติ สแตนเลสมีโครเมียมผสมอยู่อย่างน้อย 10.5 เปอร์เซ็นต์ ซึ่งจะทำปฏิกิริยากับออกซิเจนในอากาศเกิดเป็นชั้นฟิล์มบางๆ ที่เรียกว่า "โครเมียมออกไซด์" (Passive Film) คอยเคลือบผิวเหล็กไว้ไม่ให้เกิดสนิม แต่ต้นตอของ ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม เกิดจากปัจจัยวิกฤตดังนี้:
-
ปรากฏการณ์การตกตะกอนของคาร์ไบด์ (Chromium Carbide Precipitation): เมื่อเนื้อสแตนเลสได้รับความร้อนสะสมในช่วงอุณหภูมิ 425 ถึง 860 องศาเซลเซียส เป็นเวลานานเกินไป คาร์บอนในเนื้อเหล็กจะวิ่งไปจับตัวกับโครเมียม กลายเป็นโครเมียมคาร์ไบด์บริเวณขอบเกรนโลหะ ส่งผลให้บริเวณรอบข้างขาดแคลนโครเมียมอิสระ (Chromium Depletion) จนไม่สามารถสร้างฟิล์มป้องกันสนิมได้ บริเวณรอยต่อแนวเชื่อมจึงเกิดสนิมกัดกร่อนได้ง่าย
-
การสัมผัสออกซิเจนขณะยังร้อนจัด (Heat Tint / Oxidation): หากแก๊สปกคลุม (Shielding Gas) หลุดออกจากบ่อหลอมเหลวก่อนที่แนวเชื่อมจะเย็นตัวลง ออกซิเจนจะเข้าทำปฏิกิริยากับผิวโลหะร้อน เกิดเป็นสะเก็ดออกไซด์สีน้ำเงิน สีม่วง จนถึงคราบไหม้สีดำ ซึ่งเป็นจุดอ่อนที่ทำให้เกิด ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม ในเวลาต่อมา
-
การปนเปื้อนของอนุภาคเหล็กคาร์บอน (Cross Contamination): การใช้ใบเจียร แปรงลวด หรือเครื่องมือที่เคยใช้ขัดเหล็กดำธรรมดามาขัดแต่งรอยเชื่อมสแตนเลส จะทำให้ละอองเศษเหล็กฝังเข้าไปในผิวสแตนเลส และเศษเหล็กเหล่านั้นจะกลายเป็นสนิมลุกลามกัดกร่อนเนื้อสแตนเลสจริง
วิธีป้องกัน ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม ในระหว่างการทำงาน
เพื่อตัดวงจรความเสียหายตั้งแต่เริ่มต้น ช่างเชื่อมควรปฏิบัติตามหลักวิศวกรรมงานเชื่อม:
-
ควบคุมความร้อนและเดินแนวเชื่อมให้เร็ว (Low Heat Input): หลีกเลี่ยงการแช่หัวเชื่อมนานเกินไป ควรปรับกระแสไฟให้เหมาะสมกับความหนาของท่อหรือแผ่น และเดินแนวเชื่อมด้วยความเร็วสม่ำเสมอเพื่อลดอุณหภูมิสะสม
-
ใช้แก๊สอาร์กอนบริสุทธิ์และการปกคลุมหลังเชื่อม (Post-flow Gas): ต้องใช้แก๊สอาร์กอนบริสุทธิ์ 99.99 เปอร์เซ็นต์ และตั้งเวลาให้แก๊สพ่นเป่าคลุมหัวเชื่อมต่ออีก 3 ถึง 5 วินาทีหลังจากดับอาร์ก (Post-gas Delay) เพื่อป้องกันอากาศเข้าทำปฏิกิริยาขณะแนวเชื่อมยังแดงอยู่
-
การเป่าแก๊สด้านในท่อ (Back Purging): สำหรับงานเชื่อมท่อส่งของเหลวหรือท่อระบบอาหาร ต้องเป่าแก๊สอาร์กอนเข้าไปไล่อากาศด้านในท่อด้วยเสมอ มิฉะนั้นด้านในท่อจะไหม้เป็นขี้เถ้าและกลายเป็นต้นเหตุของ ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม จากภายใน
-
เลือกลวดเชื่อมตรงเกรดหรือเกรดคาร์บอนต่ำ: ควรใช้ลวดเชื่อมรหัสที่มีตัวแอลต่อท้าย (Low Carbon) เช่น ลวดเชื่อม 308L สำหรับเชื่อมสแตนเลส 304 หรือลวด 316L สำหรับสแตนเลส 316 เพื่อลดโอกาสที่คาร์บอนจะไปแย่งจับกับโครเมียม
ขั้นตอนการฟื้นฟูผิวและแก้ไข ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม หลังการเชื่อม
หากแนวเชื่อมเกิดคราบไหม้ดำหรือรอยสีรุ้งไปแล้ว ต้องผ่านกระบวนการทำความสะอาดและสร้างชั้นฟิล์มใหม่อย่างเป็นระบบ:
-
1. การทำความสะอาดเชิงกล (Mechanical Cleaning): ใช้แปรงขนสแตนเลสแท้ (ห้ามใช้แปรงลวดเหล็ก) หรือใช้สก๊อตช์ไบรต์ใยสังเคราะห์ขัดลอกคราบไหม้รอบแนวเชื่อมออกอย่างนุ่มนวล
-
2. การล้างกรดกัดคราบออกไซด์ (Pickling): ทาน้ำยาล้างแนวเชื่อมสแตนเลส (Pickling Gel) ซึ่งมักมีส่วนผสมของกรดไฮโดรฟลูออริกและกรดไนตริก ทิ้งไว้ประมาณ 10 ถึง 30 นาที เพื่อกัดชั้นออกไซด์สีดำและบริเวณที่โครเมียมบกพร่องออกไปจนเห็นเนื้อโลหะสีขาวนวล จากนั้นล้างออกด้วยน้ำสะอาดปริมาณมาก
-
3. การฟื้นฟูชั้นฟิล์มป้องกัน (Passivation): ใช้น้ำยาพาสสิเวชันที่เป็นกรดไนตริกหรือกรดซิตริกชโลมผิว เพื่อกระตุ้นให้โครเมียมบนผิวสัมผัสกับอากาศสร้างแผ่นฟิล์มโครเมียมออกไซด์ขึ้นมาใหม่อย่างรวดเร็วและสม่ำเสมอ
-
4. การใช้เครื่องขัดแนวเชื่อมระบบไฟฟ้าเคมี (Electrolytic Weld Cleaning): เทคโนโลยีสมัยใหม่ที่ใช้แปรงคาร์บอนจุ่มน้ำยาเคมีร่วมกับกระแสไฟฟ้าสลับ สามารถลบรอยไหม้ดำและทำพาสสิเวชันได้ในขั้นตอนเดียว รวดเร็ว ปลอดภัย และไม่ทิ้งคราบด่างขาวบนผิวงาน
หมดกังวล ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม ด้วยวัสดุมาตรฐานโรงงาน
รากฐานสำคัญของการได้แนวเชื่อมที่สมบูรณ์แบบ เริ่มต้นจากการเลือกใช้วัตถุดิบสแตนเลสที่มีส่วนผสมทางเคมีบริสุทธิ์ ปริมาณคาร์บอนต่ำ และความหนาเนื้อเหล็กที่สม่ำเสมอ บริษัท เทพรักษ์อินเตอร์เนชั่นแนล จำกัด เข้าใจโครงสร้างงานช่างเป็นอย่างดี จึงมุ่งเน้นการคัดสรรสินค้าคุณภาพสูงเพื่อช่วยช่างลดความเสี่ยงต่อ ปัญหาเชื่อมสแตนเลสแล้วเป็นสนิม
สำหรับโรงงานและช่างประกอบที่ต้องการท่อสแตนเลส แผ่นสแตนเลส และเพลาสแตนเลส เกรด 304, 316 และ 201 ที่มีมาตรฐานควบคุมค่าสารเคมีอย่างเที่ยงตรง บริษัท เทพรักษ์อินเตอร์เนชั่นแนล จำกัด พร้อมส่งมอบผลิตภัณฑ์คุณภาพระดับอุตสาหกรรม มีฟิล์มกันรอยปกป้องผิว และมีเอกสารรับรองทุกล็อตสินค้า เพื่อให้ชิ้นงานแปรรูปของคุณเชื่อมง่าย แนวเชื่อมเนียนสวย ไร้คราบไหม้ดำ และคงทนต่อการเกิดสนิมได้อย่างยาวนาน
ถ้าไม่อยากพลาด สอบถาม แนะนำบริการ โทร 081-696-4511 หรือ แอดไลน์ ID @Tepparak
24 กันยายน 2569
ผู้ชม 6 ครั้ง